Abstrakcyjny:Technologia chłodzenia termoelektrycznego stała się niezbędna do zarządzania ciepłem w mikroelektronice, komunikacji optycznej i urządzeniach medycznych. Jednak pułap wydajności każdego modułu TEC ostatecznie zależy od jego materiału. W tym artykule sprawdzimy, dlaczegoWytłaczane materiały termoelektryczneokazały się doskonałą alternatywą dla konwencjonalnych wlewków do topienia strefowego, skupiając się na ich gęstej teksturowanej mikrostrukturze, zwiększonej wytrzymałości mechanicznej i krytycznej zdolności do podtrzymywania wiórów o grubości do 0,2 mm. Dzięki analizie porównawczej procesów produkcyjnych, danych dotyczących właściwości mechanicznych i studiów przypadków zastosowań dyskusja pokazuje, w jaki sposób technologia wytłaczania stanowi pomost pomiędzy długotrwałym kompromisem pomiędzy wydajnością termoelektryczną a wytrzymałością mechaniczną.
- Co odróżnia wytłaczane materiały termoelektryczne od alternatywnych materiałów topiących się w strefie?
- W jaki sposób proces wytłaczania tworzy gęstą teksturowaną strukturę?
- Dlaczego właściwości mechaniczne określają minimalny rozmiar modułu TEC
- Próg 0,2 mm: umożliwia wytwarzanie ultracienkich wiórów
- Zastosowania wymagające wytłaczanych materiałów termoelektrycznych
- Od wlewka do modułu: możliwości produkcyjne i kontrola jakości
- Często zadawane pytania
Co odróżnia wytłaczane materiały termoelektryczne od alternatywnych materiałów topiących się w strefie?
Wybór pomiędzy wytłaczaniem a topieniem strefowym nie jest jedynie kwestią preferencji produkcyjnych. Określa cały dalszy przebieg produkcji chłodnic termoelektrycznych — od sposobu krojenia wlewków na wafle, przez to, jak cienko można je zmielić, po to, ile z nich przetrwa etap krojenia w kostkę bez pękania.
Topienie strefowe od dawna stanowi punkt odniesienia przy produkcji monokryształów na bazie Bi₂Te₃ o wysokiej czystości. Kierunkowy proces krzepnięcia ustawia ziarna wzdłuż osi wzrostu, zapewniając doskonałą mobilność nośnika. Jednak samo to dostosowanie stwarza strukturalną słabość. Kryształy Bi₂Te₃ łatwo rozszczepiają się wzdłuż płaszczyzny podstawowej, co oznacza, że podczas cięcia, przerzedzania i montażu materiał jest podatny na odpryski i rozwarstwianie – szczególnie gdy docelowa grubość spada poniżej 0,5 mm.
Przetwarzanie przez wytłaczanie przebiega zasadniczo inną drogą. Zaczynając od proszków stopowych mechanicznie lub wstępnie sprasowanych, materiał jest przetłaczany przez matrycę w podwyższonej temperaturze, poddając go silnemu odkształceniu plastycznemu. To odkształcenie nie tylko nadaje kształt materiałowi; odbudowuje wewnętrzną architekturę ziarnistą. Rezultatem jest gęsta, drobnoziarnista bryła o kontrolowanej teksturze krystalograficznej – taka, która zachowuje anizotropowe zalety transportu Bi₂Te₃, jednocześnie znacznie poprawiając integralność mechaniczną.
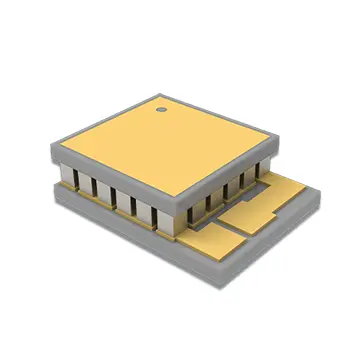
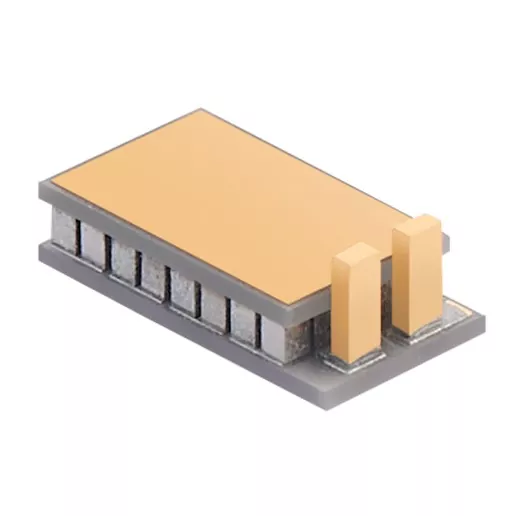
Konsekwencja praktyczna jest znacząca. Tam, gdzie wlewki topione strefowo mogą zapewnić akceptowalną wydajność w standardowych modułach TEC o wysokości ramion 1,0–1,5 mm, materiały produkowane metodą wytłaczania otwierają drzwi do architektur modułów, które wcześniej były niepraktyczne: mikro-TEC o wysokości ramion 0,2 mm, wielostopniowe kaskady wymagające precyzyjnej spójności wymiarowej każdego elementu oraz cienkowarstwowe rozwiązania chłodzące przylegające do urządzeń fotonicznych.
W jaki sposób proces wytłaczania tworzy gęstą teksturowaną strukturę?
Zrozumienie transformacji mikrostrukturalnej podczas wytłaczania jest niezbędne do zrozumienia, dlaczego materiały te zachowują się inaczej w dalszej obróbce. Mechanizm opiera się na dynamicznej rekrystalizacji – procesie, w którym ziarna zarodkują się i rosną na nowo, podczas gdy materiał wciąż ulega deformacji.
Rozdrobnienie ziarna poprzez odkształcenie plastyczne
Podczas wytłaczania na gorąco obrabiany przedmiot podczas przechodzenia przez matrycę podlega intensywnym naprężeniom ścinającym. Ta energia odkształcenia napędza dynamiczną rekrystalizację, zastępując pierwotną strukturę gruboziarnistą wyrafinowaną, równoosiową lub lekko wydłużoną siecią ziaren. Badania związków na bazie Bi₂Te₃ typu p wytwarzanych metodą wytłaczania na gorąco wykazały, że prędkość wytłaczania bezpośrednio reguluje równowagę pomiędzy rekrystalizacją a wzrostem ziaren. Przy kontrolowanej prędkości 1,0 mm/min można uzyskać średnią wielkość ziaren rzędu 1,53 µm, której towarzyszy duża gęstość granic ziaren o niskim kącie.
Te granice o niskim kącie są krytyczne. W przeciwieństwie do granic o dużym kącie, które rozpraszają nośniki ładunku i pogarszają przewodność elektryczną, granice o niskim kącie zachowują mobilność nośników, jednocześnie przyczyniając się do rozpraszania fononów, tłumiąc w ten sposób przewodność cieplną sieci. Ta podwójna funkcja pozwala wytłaczanym materiałom zachować parametry termoelektryczne konkurencyjne w stosunku do odpowiedników topionych strefowo, jednocześnie uzyskując znaczną wytrzymałość mechaniczną.
Kontrola tekstury i zarządzanie anizotropią
Bi₂Te₃ jest materiałem warstwowym, a jego właściwości termoelektryczne są silnie anizotropowe. Kierunek w płaszczyźnie (prostopadły do osi c) charakteryzuje się znacznie większą mobilnością nośnika niż kierunek w płaszczyźnie poprzecznej. Obróbka wytłaczania wykorzystuje tę anizotropię, ustawiając oś c preferencyjnie wzdłuż kierunku wytłaczania, tworząc tak zwaną teksturę włókien.
Stopień tekstury określa się ilościowo za pomocą współczynnika orientacji F, który waha się od 0 (losowo) do 1 (idealnie wyrównane). Dzięki dokładnej kontroli temperatury i prędkości wytłaczania w materiałach typu p osiągnięto wartości F wynoszące 0,28–0,41. Wykazano, że w przypadku Bi₂Te₃ typu n wyrównanie kierunku wytłaczania z początkową teksturą w płaszczyźnie co najmniej dwukrotnie zwiększa stopień tekstury, dając ruchliwość nośnika w temperaturze pokojowej wynoszącą 263 cm²V⁻¹s⁻¹ i współczynniki mocy bliskie 47,3 μWcm⁻¹K⁻².
Porównanie struktur wewnętrznych
| Element porównawczy | Wytłaczane materiały Bi₂Te₃-Sb₂Te₃ | Tradycyjne materiały topiące się w strefie |
|---|---|---|
| Struktura wewnętrzna | Gęsta teksturowana struktura | Kierunkowa struktura kryształu |
| Obróbka mechaniczna | Większy opór podczas cięcia i przerzedzania | Bardziej wrażliwy na defekty związane z łupaniem |
| Produkcja cienkich wiórów | Obsługuje komponenty TEC o grubości 0,2 mm | Trudniejsze w przypadku ultracienkiej obróbki |
| Spójność materiału | Kontrolowana jednolitość tekstury | Zależnie od warunków wzrostu kryształów |
| Aplikacje | Micro TEC, wielostopniowy TEC, precyzyjne chłodzenie | Konwencjonalne zastosowania TEC |
Dlaczego właściwości mechaniczne określają minimalny rozmiar modułu TEC
W konstrukcji lodówek termoelektrycznych prosta zależność reguluje wielkość modułu: minimalna wysokość nóg jest ograniczona wytrzymałością mechaniczną materiału. Noga termoelektryczna, która jest zbyt cienka w stosunku do jej pola przekroju poprzecznego, pęknie podczas lutowania, krojenia w kostkę lub cykli termicznych. Nie jest to problem teoretyczny — jest to główne wąskie gardło w miniaturyzacji TEC.
Proces wytłaczania bezpośrednio rozwiązuje to ograniczenie. Dzięki udoskonaleniu rozmiaru ziaren i wprowadzeniu dyslokacji o dużej gęstości wytłaczanie znacznie zwiększa zarówno wytrzymałość na ściskanie, jak i ścinanie w porównaniu z materiałem stopionym strefowo.
Profile właściwości mechanicznych typu N i typu P
| Własność mechaniczna | Materiał typu N | Materiał typu P |
|---|---|---|
| Wytrzymałość na ściskanie (MPa) | 54.0 | 66.0 |
| Wytrzymałość na ścinanie (MPa) | 16.0 | 21.0 |
| Moduł Younga (GPa) | 47.0 | 42.0 |
| Współczynnik Poissona | 0.30 | 0.30 |
Wartości te stanowią znaczny margines w stosunku do tego, co jest zwykle wymagane w przypadku obróbki cienkich wiórów. Dla kontekstu doniesiono, że wytłaczane na gorąco związki na bazie Bi₂Te₃ typu p mają wytrzymałość na ściskanie sięgającą 189–226 MPa i wytrzymałość na zginanie 126–139 MPa, w zależności od warunków wytłaczania. Te ulepszone właściwości umożliwiają cięcie mikrocząstek o wymiarach tak małych jak 100 × 100 × 200 μm3 bez pękania.
Niezawodność cyklu termicznego
Wytrzymałość mechaniczna reguluje również długoterminową niezawodność w warunkach cykli termicznych. Kiedy moduł TEC działa, nóżki termoelektryczne poddawane są powtarzającym się cyklom ogrzewania i chłodzenia. Granice ziaren działają jak słabe punkty, w których mikropęknięcia mogą zarodkować i rozprzestrzeniać się. Drobnoziarnista, gęsto związana struktura wytwarzana przez wytłaczanie rozkłada naprężenia termiczne bardziej równomiernie niż podatna na rozszczepienie struktura krystaliczna materiału stopionego strefowo, poprawiając odporność na zmęczenie cykliczne.
Próg 0,2 mm: umożliwia wytwarzanie ultracienkich wiórów
Możliwość obróbki materiału termoelektrycznego do grubości 0,2 mm to nie tylko ciekawostka produkcyjna — to technologia, która stoi za nową generacją kompaktowych urządzeń chłodzących. Przy tej grubości ramię termoelektryczne ma stosunek wysokości do szerokości zbliżony do 1:1 dla typowej geometrii elementu, co oznacza, że obciążenie konstrukcyjne podczas montażu ma głównie charakter ściskający, a nie zginający.
Trzy czynniki sprawiają, że wytłaczanie jest procesem umożliwiającym zastosowanie tego reżimu grubości.
Zmniejszona wrażliwość na rozdzieranie
Stopiony strefowo Bi₂Te₃ łatwo rozszczepia się wzdłuż płaszczyzny podstawowej. Gdy płytka zostanie pocieniona poniżej około 0,5 mm, nawet niewielkie naprężenia podczas manipulacji mogą spowodować pęknięcia rozchodzące się po całym elemencie. Proces wytłaczania zakłóca tę ścieżkę rozszczepienia, wprowadzając źle zorientowane ziarna i granice o niskim kącie, które odchylają propagację pęknięć. Rezultatem jest materiał, który toleruje mechaniczne nadużycia podczas krojenia w kostkę, montażu typu pick-and-place i lutowania bez katastrofalnych pęknięć.
Kontrolowana tekstura zapewniająca spójne krojenie w kostkę
W wieloelementowych modułach TEC każda noga musi mieć niemal identyczne właściwości elektryczne i termiczne. Jeśli orientacja tekstury różni się w zależności od elementu, wydajność chłodzenia modułu staje się nieprzewidywalna. W wyniku wytłaczania wlewki mają jednolitą teksturę na całej długości, dzięki czemu elementy wycięte z różnych miejsc w tym samym wlewku wykazują spójne właściwości. Ta spójność jest szczególnie ważna w wielostopniowych konfiguracjach TEC, gdzie setki elementów muszą pracować w równowadze termicznej.
Kompatybilność sprzętu przetwarzającego
Wytrzymałość mechaniczna wytłaczanego materiału wpływa również na wybór dodatkowego sprzętu. Ponieważ materiał jest odporny na odpryski, producenci mogą stosować wyższe prędkości posuwu podczas wapienia i krojenia w kostkę, redukując czas i koszty przetwarzania. Podobnie zautomatyzowane systemy pick-and-place mogą obsługiwać cieńsze elementy przy mniejszym ryzyku złamania, umożliwiając linie montażowe o większej przepustowości.
Zastosowania wymagające wytłaczanych materiałów termoelektrycznych
Techniczne zalety wytłaczania przekładają się na wymierne korzyści w kilku obszarach zastosowań, w których niezbędne są cienkie, niezawodne elementy termoelektryczne.
Komunikacja optyczna i chłodzenie diod laserowych
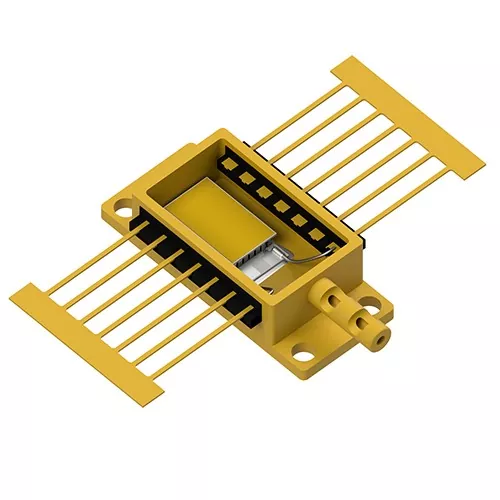
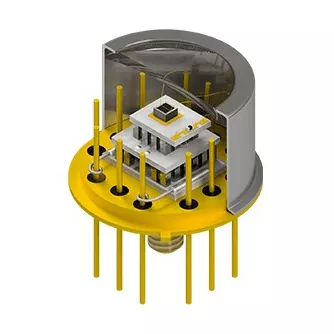
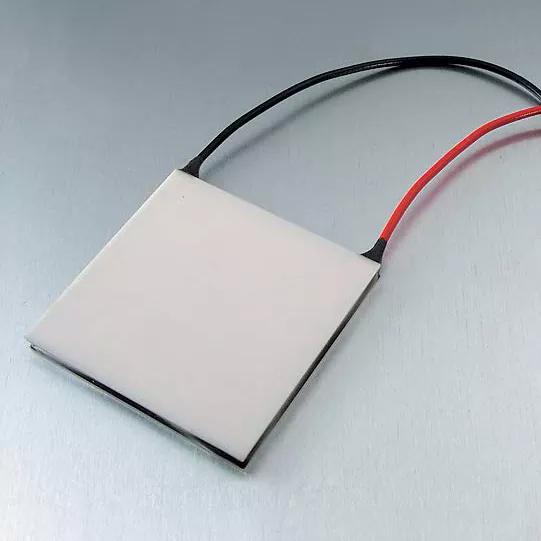
Transceivery optyczne i diody laserowe są niezwykle wrażliwe na temperaturę. Dryft długości fali, zmniejszona moc wyjściowa i przyspieszona degradacja wynikają z nieodpowiedniej kontroli termicznej. Na przykład w modułach optycznych 5G chłodnice termoelektryczne muszą utrzymywać temperaturę chipów laserowych w wąskich tolerancjach podczas montażu w opakowaniach mierzonych w milimetrach.
Możliwość tworzenia cienkich wiórów o grubości 0,2 mm bezpośrednio spełnia ten wymóg. Materiały termoelektryczne na bazie Bi₂Te₃ wytłaczane na gorąco zostały sprawdzone pod kątem zastosowań w modułach optycznych, wykazując skuteczną kontrolę temperatury chipów fotonicznych z możliwością integracji z systemami komunikacyjnymi, laserowymi i na podczerwień. Wysoka wytrzymałość materiału na ściskanie gwarantuje, że termoelektryczne nóżki przetrwają procesy lutowania i montażu stosowane w produkcji transceiverów, gdzie niedopasowanie rozszerzalności cieplnej mogłoby spowodować pęknięcie słabszych materiałów.
Wielostopniowe struktury TEC
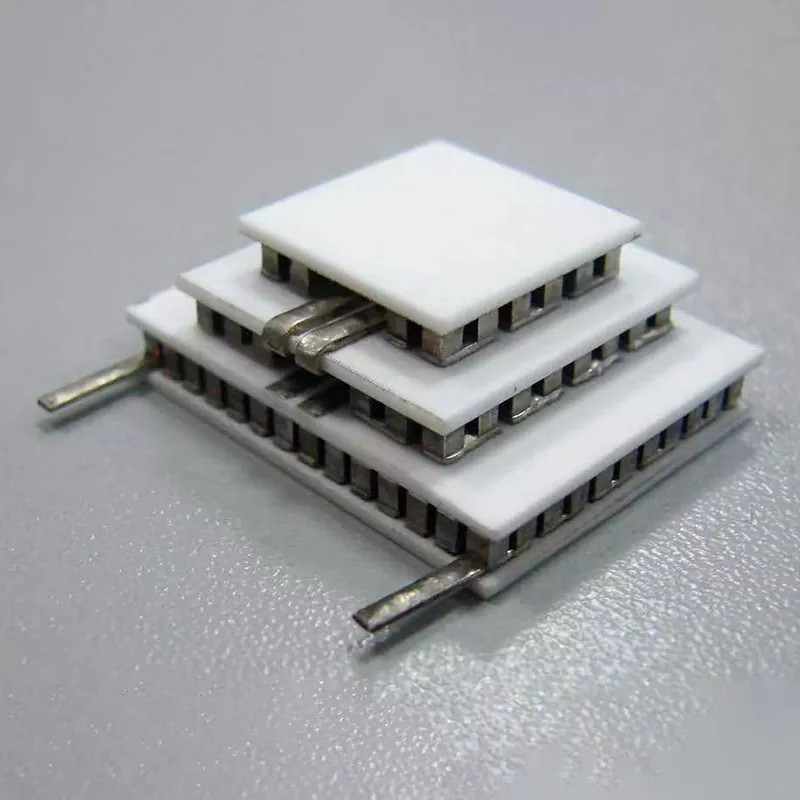
Wielostopniowe lodówki termoelektryczne łączą wiele warstw elementów termoelektrycznych, aby uzyskać różnice temperatur, których nie może osiągnąć pojedynczy stopień. Każdy dodatkowy stopień zwiększa wydajność pompowania ciepła i osiągalną ΔT, ale także wprowadza nowe wyzwania mechaniczne. Elementy na wyższych etapach muszą być cieńsze i muszą zachować spójność wydajności z elementami na niższych etapach.
Technologię wytłaczania zastosowano specjalnie do wytwarzania nóg termoelektrycznych do wielostopniowych chłodnic półprzewodnikowych pracujących w temperaturach do około 140 K. Właściwości mechaniczne wytłaczanego materiału — w szczególności jego odporność na pękanie podczas montażu gęsto upakowanych struktur wielowarstwowych — sprawiają, że te projekty kaskadowe nadają się do produkcji.
Medyczna i laboratoryjna kontrola temperatury
Lodówki termoelektryczne są szeroko stosowane w medycznych systemach chłodniczych, przyrządach laboratoryjnych i sprzęcie badawczym, gdzie krytyczna jest precyzyjna regulacja temperatury. Zastosowania obejmują utrzymanie stabilności odczynników w urządzeniach diagnostycznych po kontrolowanie temperatury próbki w instrumentach analitycznych.
Przy tych ustawieniach materiał termoelektryczny musi zapewniać zarówno wydajność cieplną, jak i długoterminową niezawodność. Wytłaczane materiały Bi₂Te₃-Sb₂Te₃ oferują niezbędną kombinację: właściwości termoelektryczne w pobliżu temperatury pokojowej porównywalne z materiałem stopionym strefowo, w połączeniu z trwałością mechaniczną, która zapewnia stabilną pracę przez tysiące cykli termicznych.
Zarządzanie ciepłem w przemyśle i półprzewodnikach
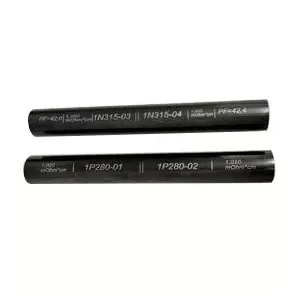
Wlewki wytłaczane o dużej średnicy — dostępne w średnicach do 35 mm i długościach 120 mm lub 240 mm — służą do przemysłowej produkcji TEC, gdzie wymagane są większe elementy chłodzące. Zastosowania obejmują lokalne zarządzanie temperaturą w sprzęcie półprzewodnikowym, elektronicznych systemach chłodzenia i przemysłowych urządzeniach do kontroli temperatury. Skalowalność procesu wytłaczania pozwala producentom wytwarzać wlewki w ilościach, które byłyby niepraktyczne w przypadku metod wzrostu monokryształów.
Od wlewka do modułu: możliwości produkcyjne i kontrola jakości
Produkcja wytłaczanych materiałów termoelektrycznych wymaga zintegrowanego podejścia produkcyjnego, które obejmuje przygotowanie materiału, przetwarzanie przez wytłaczanie, wytwarzanie elementów i montaż modułów. Każdy etap musi być kontrolowany, aby zachować właściwości mikrostrukturalne, które nadają wytłaczanym materiałom ich zalety użytkowe.
Przygotowanie materiału i wytłaczanie
Proces rozpoczyna się od przygotowania kompozycji roztworów stałych Bi₂Te₃-Sb₂Te₃, przy dokładnej kontroli stechiometrii i poziomu domieszek, aby uzyskać pożądany rodzaj nośnika i stężenie. Przygotowany materiał jest następnie konsolidowany i wytłaczany w kontrolowanych warunkach temperatury i szybkości odkształcania. Parametry wytłaczania — temperatura, prędkość i stopień rozdrobnienia — określają wielkość ziaren, intensywność tekstury i gęstość defektów, a wszystko to wpływa na właściwości termoelektryczne i mechaniczne.
Obróbka i montaż elementów
Po wytłoczeniu wlewek jest przetwarzany na elementy termoelektryczne poprzez waflowanie, krojenie w kostkę i przygotowanie powierzchni. Zwiększona wytrzymałość mechaniczna wytłaczanego materiału umożliwia agresywne rozrzedzanie do 0,2 mm i precyzyjne krojenie w kostkę z dużą wydajnością. Elementy są następnie metalizowane, lutowane i łączone w moduły. Weryfikacja jakości obejmuje kontrolę wymiarową, pomiar właściwości elektrycznych i badanie wydajności cieplnej.
Sprzęt produkcyjny
Kompletna linia do produkcji wytłaczanych materiałów i modułów termoelektrycznych obejmuje:
- Piec do zanurzania cyny: Do lutowania końcówek elementów
- Maszyna do formowania wibracyjnego: Do precyzyjnego pozycjonowania elementów
- Spawarka: Do połączeń elektrycznych
- Piekarnik: Do utwardzania i obróbki cieplnej
- Maszyna dozująca: Do aplikacji kleju
- Automatyczna maszyna uszczelniająca: Do hermetyzacji modułów
- Maszyna do krojenia: Do wafli i kostkowania
- Maszyna do zestalenia: Do tworzenia połączeń lutowniczych
- Sprzęt do lutowania rozpływowego: Do lutowania o wysokiej niezawodności
- W pełni automatyczna maszyna drukująca: Do metalizacji wzorów
Często zadawane pytania
Jaka jest główna zaleta wytłaczania w porównaniu do topienia strefowego materiałów termoelektrycznych?
Wytłaczanie wytwarza gęstą, drobnoziarnistą teksturowaną strukturę, która zapewnia wytrzymałość mechaniczną lepszą niż monokryształy topione strefowo. Ta zaleta wytrzymałościowa umożliwia obróbkę do cieńszych wymiarów — aż do 0,2 mm — bez pękania podczas cięcia, przerzedzania lub montażu, przy jednoczesnym zachowaniu parametrów termoelektrycznych konkurencyjnych w stosunku do materiału stopionego strefowo.
Czy wytłaczane materiały termoelektryczne mogą dorównać właściwościom termoelektrycznym monokryształów?
Tak. Dzięki kontrolowanej orientacji tekstury i rozdrobnieniu ziaren wytłaczane materiały na bazie Bi₂Te₃ osiągają ruchliwość nośnika i współczynniki mocy porównywalne z próbkami stopionymi strefowo. Drobnoziarnista struktura wprowadza również dodatkowe rozpraszanie fononów, które może obniżyć przewodność cieplną sieci, potencjalnie poprawiając ogólną wartość.
Jakiej grubości wióry można niezawodnie wytwarzać z wytłaczanych wlewków?
Wytłaczane materiały Bi₂Te₃-Sb₂Te₃ umożliwiają wytwarzanie termoelektrycznych chipów o grubości do 0,2 mm. Zdolność tę umożliwia wytrzymałość materiału na ściskanie (54–66 MPa) i wytrzymałość na ścinanie (16–21 MPa), które zapewniają wystarczającą integralność strukturalną dla ultracienkiego przetwarzania i zautomatyzowanego montażu.
Czy materiały wytłaczane nadają się do wielostopniowych konfiguracji TEC?
Absolutnie. Wielostopniowe TEC wymagają stałej wydajności wielu elementów i trwałości mechanicznej podczas układania w stosy. Jednolita tekstura i wysoka wytrzymałość mechaniczna materiałów wytłaczanych sprawiają, że doskonale nadają się do tych zastosowań, a technologię wytłaczania zastosowano specjalnie do produkcji nóg do chłodnic wielostopniowych pracujących w temperaturach do ~140 K.
Jakie wymiary wlewków są dostępne dla wytłaczanych materiałów termoelektrycznych?
Standardowe wymiary wlewków wytłaczanych obejmują długości 120 mm i 240 mm oraz średnice 25 mm, 30 mm i 35 mm. Wymiary te umożliwiają zarówno produkcję elementów micro-TEC, jak i większych przemysłowych komponentów chłodzących.
Gotowy do zbadania, w jaki sposób wytłaczane materiały termoelektryczne mogą poprawić wydajność produkcji TEC i umożliwić stosowanie cieńszych architektur urządzeń?
Skontaktuj się z nami